¿Es apropiado confiar en el rango proporcionado por el fabricante del material de control para evaluar el rendimiento y la estabilidad de su sistema analítico?
¿Cómo se desarrolla la práctica?
Los fabricantes proporcionan en los prospectos de sus materiales una tabla con valores para cada analito , con los valores mínimos y máximos “deseables” del valor obtenido del análisis. Esto anima a los profesionales a establecer límites de control para su laboratorio dentro del rango sugerido por los fabricantes y a comprender que esta es una buena manera de realizar el Control Interno de Calidad (CCI) . Esta comprensión de que la práctica del CCI es suficiente para verificar el resultado y el intervalo, se produce a pesar de las reservas hechas por los fabricantes en la documentación de su producto. Llaman la atención para que el laboratorio defina sus propios valores de media y desviación estándar, para establecer sus límites de control. Recomiendan que los valores indicados en el prospecto sólo se utilicen en una etapa inicial, como es el concepto general para el CCI. Incluso con esta salvedad, muchos profesionales todavía realizan el CCI sólo con análisis de intervalos y no definen el suyo propio.
¿Por qué te estableciste de esta manera?
Los fabricantes se dieron cuenta de la importancia de realizar un control interno y decidieron incluir en su línea de productos los materiales de control, que son de suma importancia. Pero se enfrentaron a una pregunta: ¿Cómo utilizarían los laboratorios estos productos si no tuvieran una forma de analizar los resultados? Si no se proporcionaran parámetros de comparación, ¿cómo tendrían los profesionales referencias diarias para juzgar los resultados de sus controles?
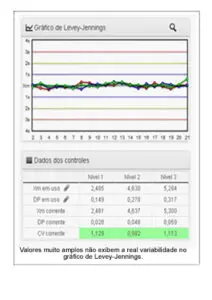
Realizar el CIC, una acción tan importante para la calidad, sería inviable para los laboratorios. Esto se debe a que en ese momento en Brasil (década de 1990) no existía ninguna herramienta de cálculo que salvara a los profesionales de laboratorio de la ardua tarea de realizar innumerables cálculos estadísticos diarios para obtener el valor medio, la desviación estándar y el coeficiente de variación, necesarios para un buen control.
Entendemos que la alternativa de los fabricantes materiales de control de todo el mundo, debido a que esta estrategia es universal, fue establecer un rango de variación para cada analito. Aún con la salvedad de que los laboratorios debían calcular sus propios valores, la entendida facilidad para juzgar por el rango sugerido hizo que los profesionales incorporaran este método de control. Parece fácil y práctico, pero es superficial e inapropiado.
Creo que se pensó que era la forma más adecuada para aquella época, pero hoy no se justifica. Los fabricantes saben que el material será probado en diferentes sistemas analíticos y en diferentes condiciones, muy distintas a las suyas, que se mantienen bajo control y de excelente calidad. En otras palabras, los materiales que producen serán tratados en condiciones a menudo adversas y las posibilidades de que los laboratorios obtengan resultados fuera de control son altas. Quizás por eso los fabricantes establecieron rangos muy amplios, aceptando en ocasiones una variabilidad más allá de la máxima imprecisión recomendada por la literatura.
Esta “holgura” que ofrecen los amplios rangos parece cómoda para el laboratorio y ayuda de alguna manera al control, pero no ayuda a conseguir un buen CCI. Por otro lado, alentar a los laboratorios a adoptar los valores de la etiqueta sólo en una primera fase, para calcular sus propios valores medios y de desviación estándar, requeriría la sugerencia de una herramienta de cálculo, que no estaba disponible en la década de 1990. Hoy la realidad es otra. Aunque la divulgación de intervalos para cada analito es una práctica adoptada por los fabricantes de todo el mundo, modestamente entendemos que es necesario evolucionar para que los laboratorios puedan realmente implementar y llevar a cabo el control.
¿Realizo un buen control interno si sigo el rango indicado por el fabricante?
Se lleva a cabo cierto control, pero está lejos de ser un Control de Calidad Interno en su forma adecuada .
Con este método, el laboratorio ya gasta una cantidad importante de tiempo y dinero en los materiales que consume y en el personal. Pero analizándolo así, esta inversión no obtiene el resultado deseado para el Control de Calidad Interno.
Un ejemplo sencillo, aunque ya hayas invertido en materiales y personal de control, al utilizar un rango amplio, es posible que en ocasiones no notes la necesidad de calibración, u otro problema que aumente su variabilidad.
Y de esta manera, puede aceptar indebidamente resultados de controles que puedan comprometer los resultados de pacientes, especialmente en valores límite.
No te das cuenta de que es de mala calidad.
¿Qué necesito tener en mi CCI que el rango indicado por el fabricante NO me da?
Algunos elementos importantes que se pierden al utilizar la gama indicada por el fabricante:
-
Cálculo de Media, Desviación Estándar y Coeficiente de Variación;
-
No encuentre tendencias y otros cambios creando y analizando el gráfico de Levey-Jennings;
-
Análisis comparativo de la imprecisión de laboratorio, medida por el Coeficiente de Variación;
-
Pruebas de múltiples reglas CCI, las Reglas Westgard que indican la necesidad de actuar según el tipo de error encontrado;
-
Datos de análisis más adecuados cuando, p. ex. el sistema analítico está comprometido a nivel patológico y no se encuentra en un nivel normal;
-
Registro y análisis día tras día ya que los datos no se anotan de forma eficaz;
-
Registrar información significativa sobre sucesos importantes en los sistemas;
-
Además de no crear y almacenar normalmente los Informes de Control Interno de Calidad requeridos por Vigilancia Sanitaria.
¿Podrían los fabricantes haber hecho las cosas de otra manera?
En cierto modo sí, pero cualquier acción en esta dirección implicaría una pérdida de enfoque. Su misión es producir reactivos y materiales de control y garantizar su calidad para ser utilizados como referencia para CCI. Los instrumentos de cálculo para el día a día en los laboratorios no son sus objetivos y por eso adoptaron la forma sencilla de indicar intervalos. Hay quienes sugieren las hojas de cálculo electrónicas, que son una forma de aumentar las ganancias en el tratamiento de los resultados obtenidos en el banco con el análisis de los materiales de control. Las hojas de cálculo son excelentes herramientas de cálculo genéricas, pero no son adecuadas para CCI porque no proporcionan los resultados necesarios, como los que proporcionan los programas dedicados. Algunos fabricantes ofrecen programas dedicados para los usuarios que compran sus materiales de control.
Gráfico Levey-Jennings: Indispensable en el control
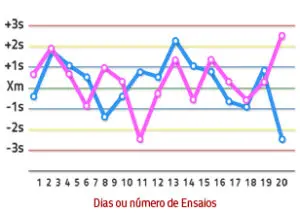
El gráfico de Levey-Jennings es un gráfico de control en el que los resultados de la ejecución analítica se trazan en función del tiempo o del número de ejecuciones.
Una de las ventajas de utilizar el gráfico es que se obtiene información sencilla, confiable y efectiva, que lamentablemente a través de rango indicado por el fabricante, no se puede obtener.
Es un aliado importante de profesional de laboratorio, no control de calidad interno, para resaltar el estado de la sistema analítico y ayudar a garantizar la confiabilidad de los resultados entregados. levey & Jennings introdujo esta aplicación en 1950, basándose en un gráfico de control utilizado en la industria desde 1931, cuando fue creado por el estadístico Walter A. Shewhart, quien creó el Control Estadístico de Procesos. El aporte de Levey-Jennings, esta importante herramienta para el laboratorio, fue posteriormente mejorado por Henry y Segalove, quienes utilizaron los límites de ±3 desviaciones estándar, basándose en análisis de series de largo plazo.
El control estadístico de procesos es la base del moderno control de calidad interno (CCI). El laboratorio realiza análisis de materiales de control y los resultados se publican y se trazan en el gráfico Levey-Jennings. Los profesionales del laboratorio clínico podrán identificar si los puntos se encuentran dentro de los límites de control establecidos. Los puntos unidos por líneas muestran las diferentes expresiones que son de interés para el control interno, como desviaciones, tendencias y aleatoriedad.
En resumen
Realizar control de calidad interno evaluar el resultado en comparación con el rango proporcionado por el fabricante del material de control es un método, pero no es un buen control y no es suficiente. el valores asignados por el fabricante sólo son útiles en una etapa en la que los datos del laboratorio.
El gráfico de control es un instrumento valioso en CCI. Para utilizarlo, el profesional debe buscar formas prácticas y factibles, con resultados claros que puedan ser compartidos por todos los involucrados en los pasos analíticos.
Si quieres saber más sobre cómo generar el gráfico automáticamente, haz clic aquí y conoce QualiChart.
Las herramientas de cálculo ayudan a organizar el control y sus registros. Evaluar cómo encaja en el proceso definido por el equipo y en los requisitos vigentes aplicables al CCI . La herramienta no garantiza el cumplimiento por sí sola.