Sobre el autor
Silvio de Almeida Basques
Autor de materiales sobre control interno de calidad y sistemas de información para laboratorios.
Formación y experiencia.
Médico, con residencia y posgrado de la Universidad Federal de Minas Gerais y título de especialista de la Sociedad Brasileña de Patología Clínica. Profesor jubilado de la Facultad de Medicina de la UFMG.
Introducción
Dr. José Carlos de A. Basques
1941–2009
Varias personas que nos precedieron trabajaron duro y se hicieron seguidores en la tarea de contribuir al estudio y acciones por la calidad en los laboratorios clínicos. Estamos muy agradecidos con estos profesionales y honramos especialmente la memoria del Dr. José Carlos de Almeida Basques, quien trabajó brillantemente y fue reconocido en todo Brasil, entre otras obras desarrolladas en su vida, por sus entusiastas conferencias, cursos, conferencias y afines, sobre el tema de Control de Calidad1,9.
Homenaje al Dr. JCABasques
En una época pionera de la patología clínica, su espíritu empírico lo llevó al ámbito del laboratorio, primero en el Hospital del IPSEMG y también junto al Dr. Orion de Bastos, su socio en Hemoclínica. Ante la necesidad de producir reactivos «in house», acudía voluntariamente los sábados al laboratorio del IPSEMG para preparar los reactivos del área de química, junto al Dr. Geraldo Lustosa Cabral, otro gran colaborador suyo. La optimización de estos procedimientos y metodologías dio origen a lo que llegaría a ser Labtest, una de las primeras empresas brasileñas de reactivos para laboratorio y hoy una de las mayores de América Latina, motivo de gran satisfacción para él. El Dr. José Carlos fue un estudioso del control de calidad en los laboratorios clínicos.
No hay fuerza mayor que la de una idea, cuyo momento ha llegado.— Víctor Hugo
Entendemos que la calidad de los resultados es responsabilidad de los profesionales del laboratorio clínico, en sus distintas funciones. Al director le corresponde establecer el rumbo del laboratorio, asumir esa responsabilidad y traducirla en la implementación de la gestión de calidad. Debe velar por el cumplimiento de las normas legales (Reglamento Técnico de ANVISA), de los requisitos de los programas de acreditación y por la disponibilidad de instrumentos, insumos y herramientas adecuados para el mejor desempeño del área analítica. A los profesionales analistas les corresponde también la importante función
adquirir un conocimiento profundo de los sistemas analíticos, los estándares operativos y el control estadístico de procesos. Acciones coordinadas en estos dos niveles principales permiten la creación e implementación de la mejor Gestión de Calidad (GDQ).
Todos aprendimos y reconocimos que la Gestión de la Calidad es un conjunto complejo de acciones, que se basan en la planificación, implementación, control y reelaboración de procesos para lograr ganancias continuas de calidad. El alcance que buscamos abordar en este y otros de nuestros artículos se refiere al control de procesos analíticos, el cual es sólo una parte del GDQ. Nuestra intención es difundir la necesidad de realizar el GDQ, que inicialmente se puede realizar a través del Control Interno de Calidad, en el Control Estadístico de Procesos. Hasta entonces, un paradigma muy extendido en nuestro país es que si el laboratorio realiza un Control Externo mediante Ensayos de Aptitud garantizaría la calidad de sus análisis. "Este procedimiento, además de no ser suficiente para agregar calidad a los procesos de laboratorio, tiene la grave limitación de no realizar una verificación diaria de los resultados. Como los resultados de la evaluación tardan mucho en regresar a los participantes del programa, los procedimientos de control de procesos ya no son efectivos porque, cuando se implementan acciones correctivas, es posible que se hayan liberado muchos resultados defectuosos". entendemos
que la participación en Programas de Ensayos de Aptitud es esencial, pero no suficiente.
Cuando hace 14 años lanzamos un software de control de calidad interno, creíamos en su valor como herramienta de apoyo en una de estas etapas. Sin embargo, no sustituía otras acciones, incluso previas, de planificación y revisión del CCI, ni la participación del laboratorio en ensayos de aptitud, es decir, en la evaluación externa de la calidad.
Creemos que los laboratorios deben tener herramientas prácticas y efectivas para hacer tangibles los indicadores de control de calidad, reduciendo la brecha entre su trabajo diario y los métodos modernos de evaluación de calidad disponibles.
Pasos de gestión de calidad
Existen diversos enfoques para comprender y planificar las acciones orientadas a la calidad. En el ámbito del laboratorio clínico, todas las definiciones de calidad pueden interpretarse como el establecimiento de condiciones para que todas las pruebas realizadas ayuden a los profesionales clínicos a ejercer una medicina de excelencia9.
Los métodos modernos de gestión de la calidad implican mucho más que el control estadístico de procesos. Las buenas prácticas de laboratorio, el aseguramiento de la calidad, la mejora de la calidad y la planificación de la calidad también son componentes esenciales de la gestión de la calidad9,10.
En una visión general y muy simplificada de cómo nos vamos a cuidar aquí,
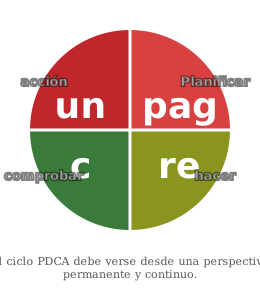
Podemos resumir esta abordagem no já bastante conocido ciclo PDCA, sigla que vem do inglês Plan, Do, Check, Action, ou seja, Planejar, Executar, Controlar e Agir. Este ciclo es bien conocido en la sociedad y por todos aquellos que alguna vez han trabajado con el desarrollo organizacional y la implementación de sistemas de calidad. El comienzo es siempre con la planificación.
Luego, el laboratorio debe encargarse de al menos estos cuatro pasos de gestión, lo que puede ser un buen comienzo. Agregar otras acciones, por ejemplo, para la fase preanalítica, hará que el camino hacia la calidad sea más preciso y los clientes recibirán un mejor servicio.
Estas palabras introductorias son importantes para que los nuevos estudiantes de la materia se den cuenta de que aquí en este artículo cubriremos solo una etapa de la Gestión de la Calidad, aplicando allí métodos estadísticos. En PDCA este paso corresponde al Control (Check) que, como puedes ver en el diagrama, es el tercero del proceso. Con esto reafirmamos que el Control Interno de Calidad, si bien es muy importante, no es el conjunto de acciones que deben preocupar a los profesionales del laboratorio para garantizar la calidad en su trabajo.
Control estadístico de calidad
Los procedimientos de Control Estadístico de Calidad se utilizan en todas las ramas de actividad. En los laboratorios clínicos, se establecen para monitorear el rendimiento analítico de un sistema y alertar a los profesionales sobre la aparición de problemas que podrían comprometer la utilidad de los resultados de las pruebas de los pacientes con fines médicos. En el ciclo PDCA corresponde a la tercera etapa o fase. Este tipo de control es el "sueño" de diferentes directivos organizacionales, a quienes les gustaría contar con sistemas de medición y recopilación de indicadores para evaluar el estado y la calidad de su control. Los laboratorios clínicos ya cuentan con esta instalación, con métodos CCI.
Trabajar en laboratorios clínicos con análisis que proporcionen datos cuantitativos y otros datos cualitativos. Para los del primer tipo, la estadística hizo un gran aporte al establecimiento de metodologías para controlar los procesos de análisis. El uso de métodos de control adecuados, implementados después de la planificación, permite al Responsable de Calidad monitorear sus sistemas analíticos para anticipar, preferiblemente, un momento de deterioro. Es la idea que respalda la realización continua del control de calidad interno, es decir, llevar a cabo un Control Estadístico de Procesos (SPC) y detectar cambios en la estabilidad que resulten en una mayor imprecisión.
CEP es un sistema de control aplicado en diferentes sectores de la sociedad y se aplica muy bien al laboratorio clínico, cuando se utilizan estadísticas para verificar la variación del proceso. Esto contrasta con otros componentes del plan de control de calidad, una cuestión más amplia y fundamental, que implica mantenimiento preventivo, verificación de instrumentos, capacitación del personal, etc. CEP es solo una parte de la estrategia de control en un laboratorio y debe entenderse como tal.
El Control de Calidad Interno se lleva a cabo mediante el análisis repetido de los materiales de control estables, que se producen para este fin, y la comparación de los resultados de estos análisis con parámetros de variación aceptable en condiciones estables. Estas comparaciones se basan estadísticamente y proporcionan elementos para juicio de calidad. Nuestra propuesta es que los profesionales de laboratorio pueden tener tres enfoques para la calidad analítica. De esta manera, podrán realizar comparaciones de los resultados del análisis de materiales de control, de forma estandarizada, práctica y con amplio alcance para los laboratorios clínicos brasileños.
Interpretación visual del gráfico de Levey-Jennings
El llamado gráfico de Levey-Jennings es genéricamente un gráfico de control, en el que los resultados de una ejecución analítica se trazan en función del tiempo o de la secuencia de las ejecuciones mismas. Los puntos están unidos por líneas que muestran, para quien lo analiza, las diferentes expresiones que son de interés para el control interno, como desviaciones, tendencias y aleatoriedad.
Levey y Jennings introdujeron esta aplicación en 1950, basándose en un gráfico de control utilizado en la industria desde 1931, cuando fue creado por el estadístico Walter A. Shewhart. El aporte de Levey y Jennings fue esta importante herramienta, que recibió un aporte posterior de Henry y Segalove quienes utilizaron los límites de ± 3s, basados en análisis de series de largo plazo.
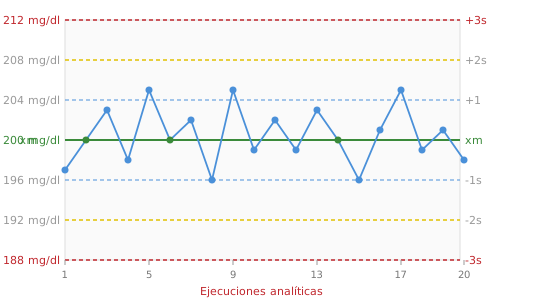
Figura 2 – Gráfico de colesterol total
El gráfico de Levey-Jennings es una forma gráfica sencilla de representar los resultados de análisis repetidos de un material conocido, llamado Material de control. Puede entenderse como una representación de la curva de Gauss, si se gira 90 grados, como se representa en la figura 2. Los valores obtenidos del análisis del material en el banco se muestran sucesivamente en el gráfico. Los valores más alejados de la línea Xm son indicadores de una mayor variación en el método, es decir, de una mayor imprecisión.
La distribución de los valores obtenidos en los análisis sigue la denominada distribución normal. Se espera que los resultados fluctúen alrededor del promedio en sucesos predecibles, de la siguiente manera:
- El 68,26% del tiempo estará en el rango de ± 1 DE
- 95,46% del tiempo dentro de ±2 DE
- 99,73% del tiempo dentro de ±3 DE
En sanidad es habitual trabajar en el llamado intervalo de confianza del 95% (error < 0,05). Para este valor encontraremos el rango de +– 2 DE en la curva de Gauss. Vale la pena decir que los resultados del control estarán dentro de este rango el 95% del tiempo, bajo condiciones estables del sistema analítico. En un sistema aún estable, se espera que algunos valores ocurran fuera de este rango, pero aún menores que 3 DE, aproximadamente el 5% del tiempo. Un valor entre 2 y 3 DE, no puede considerarse un error o rechazo, sino sólo una alerta3.
Parámetros para el gráfico de control.
Las líneas múltiples representan el número de distancia estandarizada de desviaciones estándar (DE) por encima o por debajo de la media, Xm, que está representada por la línea verde. La línea azul está a ±1 DE de distancia, la línea amarilla está a ±2SD de distancia y la línea roja está a ±3SD de distancia. El modelo es simple y de gran valor para monitorear procesos de medición. Cualquiera puede trazar el gráfico de Levey-Jennings utilizando, por ejemplo, papel cuadriculado o hojas de cálculo electrónicas. Sin embargo, esto está lejos de ser práctico y hoy podemos lograr mejores resultados con herramientas computacionales.
La línea verde es la central y por convención la línea media, en el valor que se utiliza como referencia para el gráfico. Es central también porque el promedio es una medida de tendencia central. Está representado por Xm y puede ser inicialmente el valor proporcionado por el fabricante del material de control. Es muy posible que el valor medio del propio laboratorio sea diferente del promedio del fabricante. Si es muy diferente para un analito determinado, el Responsable de Calidad debe analizar los resultados de las Pruebas de Aptitud (Control de Calidad Externo) para comprobar la exactitud de ese analito.
Para el parámetro DE, a veces representado como 's', de la desviación estándar en inglés, que es una medida de dispersión, de error aleatorio, debemos tener aún más cuidado. Es recomendable utilizar el valor proporcionado por el fabricante del material de control (valor de etiqueta), únicamente al realizar una primera fase de análisis del lote de material, que puede denominarse fase de preparación. Es en esta etapa que el laboratorio calcula los valores adecuados de media y desviación estándar, verificando también el Coeficiente de Variación (CV).
Tenga en cuenta que muchos fabricantes entregan sus folletos con un rango de variación y no con el valor DE. Para los métodos CIC manuales, el profesional compara el resultado del control obtenido en banco con los dos valores de este rango. Es muy práctico, pero bastante ineficiente. No es una buena práctica de Control de Calidad Interno porque tiene una baja tasa de detección de errores. Además, se sabe que los fabricantes tienden a ofrecer gamas muy amplias. Por tanto, el análisis comparativo del resultado por rango es de baja sensibilidad a la hora de detectar problemas y arroja resultados incompletos. Es difícil hablar de control de calidad. Los sistemas electrónicos no utilizan el rango como parámetro, sino que utilizan objetivamente el valor DE y proporcionan más información.
Destacamos que para utilizar cada nuevo lote de material, el laboratorio debe establecer sus propios parámetros para ese lote, realizando al menos 20 corridas analíticas, en un período no menor.
de 10 días. El objetivo es obtener el valor DE que se utilizará para demarcar los límites del gráfico de Levey-Jennings. A esta fase la llamamos “Fase de Preparación”. Luego de ejecutar esta fase y obtener los valores medios y DE, se recomienda adoptar estos valores como parámetros en el gráfico de control, realizar un análisis visual y probar múltiples reglas. Esta segunda fase se denomina "Fase de Activos" y representa el momento de las indicaciones de aceptación o desempeño del sistema analítico.
La necesidad de realizar la fase de preparación antes de probar realmente las normas hace que muchos profesionales intenten obtener del proveedor todo el material de control del mismo lote, con una perspectiva de duración (tiempo de consumo) de al menos seis meses. Lo ideal sería que fuera por un año. El mayor tiempo es un factor de ahorro, porque elimina tener que realizar fases de preparación con mucha frecuencia.
Ejemplo de interpretación del gráfico de control.
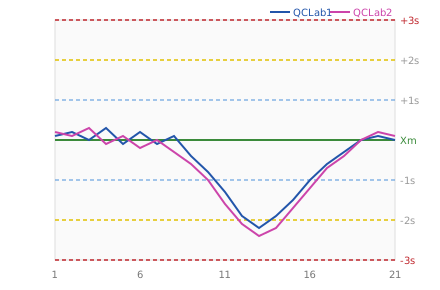
Figura 3 — Interpretación de gráficos para dos niveles de control (QCLab1 / QCLab2)
1. Que los valores promedio estuvieron por debajo de lo indicado por el proveedor del material de control, ya que los resultados fluctuaron por debajo de la línea Xm (línea verde), alrededor de 1 desviación estándar.
2. Que la oscilación fue de pequeña amplitud, indicando un CV menor que el calculado por los valores del fabricante, lo cual fue bueno.
Como el objetivo era establecer los parámetros de media y desviación estándar propios del laboratorio, estos valores se consideraron inicialmente aceptables.
El aspecto más importante fue la percepción de la tendencia, del recorrido analítico de 9 a 15. Indicó un error sistemático, lo que llevó al analista a investigar la causa. Entendió que la causa más probable sería el deterioro del reactivo. Se cambió el lote de reactivo y se volvieron a analizar los controles. Los resultados de la tanda 16 y siguientes se consideraron aprobados y los valores volvieron a los niveles anteriores al deterioro, aunque aún diferentes del valor Xm ofrecido por el fabricante.
La interpretación del cuadro de control contribuyó en gran medida a detectar deterioros en el sistema, aún en fase de preparación, es decir, sin aplicar aún las reglas de control. Se realizaron mediciones (análisis de materiales de control), aplicación de estadísticas, trazado y análisis de la gráfica y la constatación de que había un problema. A partir de entonces se tomó la decisión de cambiar el reactivo, quizás considerando la historia de este analito y reactivo. Se descartó la serie y se volvieron a analizar los controles. Concluyó que el sistema analítico recuperó el equilibrio deseado.
En estas acciones podemos observar las últimas tres fases del ciclo PDCA. El analista realizó la Gestión de la Calidad, con base en mediciones de los controles e indicadores que sustentaron su toma de decisiones. También fue evidente que en el
El control de calidad interno se aplica a la máxima de Peter Drucker: lo que no se mide, no se puede gestionar. Aquí se midió bien y la dirección proporcionó decisiones y acciones efectivas.
Análisis por múltiples reglas de control interno
Las múltiples reglas de control de calidad, también llamadas "Reglas Westgard" (James O. Westgard, PhD)5, representan uno de los enfoques más amplios y elegantes para detectar problemas de control. Utilizan un conjunto de criterios de decisión para identificar si una ejecución analítica está bajo control o fuera de control. Generalmente son aplicables con dos a cuatro medidas de control por corrida, es decir, con dos a cuatro niveles de control. En bioquímica, generalmente se aplican dos niveles con buenos resultados para la mayoría de los analitos.
El uso de múltiples reglas debe tener lugar después de la fase inicial –fase de preparación– de ensayo de un nuevo lote de material de control, en base a los valores de Xm y DE determinados en el propio laboratorio, en esa fase. De esta forma, se destaca la eficiencia de múltiples reglas, tanto para detectar errores como para evitar falsos rechazos, con el objetivo de detectar posibles pérdidas de estabilidad en los sistemas analíticos.
Hemos visto que la aplicación de múltiples reglas en control interno es fácil si se utiliza un sistema informático. Hacer el trabajo manualmente es más difícil. El uso de hojas de cálculo electrónicas en Control Interno de Calidad, como Excel®, es una alternativa adoptada por muchos analistas, pero sabemos que quienes la utilizan no pueden lidiar bien con la avalancha de datos difíciles de gestionar, peor aún, para realizar todos los cálculos para muchos analitos. Esta forma también implica la restricción y eliminación de otros miembros del equipo de laboratorio, que no tienen muchos
veces conocimiento de las reglas y el programa Excel® para la práctica diaria. Es muy importante involucrar plenamente al personal que trabaja en el banco para obtener mejores resultados en todas las acciones de control de calidad. Recomendamos el uso de un programa informático dedicado, que es incluso mejor que los módulos de control de calidad del equipo analizador por varias razones. Ahora existen programas gratuitos en línea que ofrecen pruebas que utilizan múltiples reglas y trazan el gráfico de Levey-Jennings.
Es muy importante que la planificación de la calidad considere, al aplicar múltiples reglas, que no existe una sola regla o un conjunto de reglas que deban aplicarse a todas las pruebas, de manera indiscriminada. Algunos métodos tienen mayor precisión que otros y es razonable aplicarles un conjunto de reglas diferente que a otros. Por otro lado, algunas pruebas pueden requerir requisitos de control diferentes y, por lo tanto, se necesitan menos reglas.
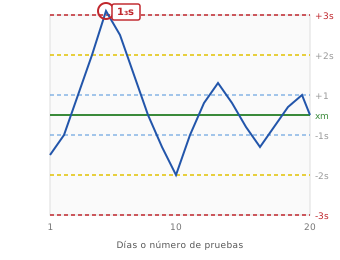
Figura 4 — Regla 1:3s
Describimos detalladamente cada una de las reglas más comunes, en otro documento disponible, "Reglas múltiples – Descripción general de las reglas de control de calidad de Westgard". Le sugerimos consultarlo.
El valor Z
Los sistemas informáticos realizan diversos cálculos al evaluar el CCI y devuelven la mayor cantidad de información auxiliar al usuario. Esto agrega valor a CCI. De estos cálculos, los sistemas obtienen el valor Z, que representa la cantidad de DE existente de la media, para más o menos6. Por lo que siempre tendrá un valor positivo. Para el gráfico de Levey-Jennings y para aplicar múltiples reglas, se considera el valor Z, de ahí su importancia.
Por ejemplo: Para el colesterol total, el valor medio a utilizar en la tabla de Levey-Jennings y para aplicar las reglas es 200 mg/dl y la DE es 4,5 mg/dl. La corrida analítica arrojó un valor de 209 mg/dl. El valor Z será entonces igual a 2 (209 – 200 = 9; 9/4,5 = 2).
Los programas de computadora muestran el valor Z al usuario, es decir, cuántas DE están contenidas en la dispersión de ese valor de ejecución, que también representa la amplitud de la dispersión. Cuanto mayor sea el valor Z, mayor será la dispersión, es decir, la imprecisión.
Comparación del coeficiente de variación con valores máximos de imprecisión
Las características de desempeño de un sistema analítico que son importantes para planificar procedimientos de calidad son la imprecisión (error aleatorio) y el sesgo. Es fundamental analizar críticamente el rendimiento del sistema analítico para identificar oportunidades de mejorar la calidad de las mediciones para obtener valores más bajos de error aleatorio, reduciendo la imprecisión y el sesgo, reduciendo el error sistemático9. La evaluación de la imprecisión forma parte del ámbito del Control Interno de Calidad y ha sido objeto de este trabajo. El sesgo no se abordará aquí, ya que está fuera del alcance.
La medida de imprecisión puede venir dada por el Coeficiente de Variación (CV), calculado mediante la fórmula CV = DE / Xm
* 100. Se expresa como porcentaje y proporciona una buena estimación del desempeño del método analítico, en cuanto a variabilidad. La media es una medida de tendencia central y está relacionada con la precisión o situación de errores sistemáticos. La DE refleja la ampliación de la distribución de los valores medidos y se relaciona con la imprecisión o errores aleatorios. La DE será mayor dependiendo de la concentración del analito medida en el material de control5. Se espera que la DE para el nivel 1, con un valor medio en el rango de referencia del método, sea menor que la DE para el nivel 2, con un valor generalmente alto, en el nivel patológico. Como el CV refleja un índice de la DE y la media, es una mejor expresión de imprecisión para diferentes concentraciones y puede usarse para comparaciones.
El CV se puede utilizar para comparar el desempeño de un laboratorio y otro, en un método específico. El CV será menor cuanto menor sea la variación en los resultados del control, es decir, habrá menos imprecisión5.
El peor escenario de errores en el laboratorio está dado por el Error Total, que representa la combinación del error sistemático (sesgo) y el error aleatorio (imprecisión) estimado para un método y siendo en la misma dirección. Cuidando sólo la imprecisión, cuanto menor sea el CV del método, mejor, porque "deja" más margen para el error sistemático, antes de comprometer la calidad final de su resultado. Por tanto, es un objetivo interesante para el laboratorio conseguir el uso de un método que proporcione un CV razonable, inferior a la máxima imprecisión deseable publicada en la literatura2.
El trabajo de Ricós et al. Es muy importante para consulta por parte del laboratorio, para referencia de imprecisión. Ofrece una tabla muy valiosa, con numerosos tests y valores de Máxima imprecisión y Error Total, entre otros. Muchos profesionales de laboratorio utilizan estos datos como referencia, especialmente para comparar su resultado CV con el valor Máximo de imprecisión. El objetivo es trabajar para que el CV sea inferior al valor publicado de Máxima imprecisión.
Conclusión y características adicionales
La calidad en el laboratorio es una función de enfoques amplios y a menudo complejos. En este trabajo buscamos enfatizar la calidad analítica, desde tres perspectivas. No lo es todo, pero es un paso importante, porque puede sacar a la superficie errores muchas veces oscuros y no aparentes. Debatirlos es una notable oportunidad para los laboratorios clínicos brasileños.
Bibliografía
- Basques, JCA. Uso de controles en el laboratorio clínico. Labtest Diagnóstica, 2009.
- Ricos, C. et al. Bases de datos actuales sobre variación biológica: pros, contras y avances. Scand J Clin Lab Invest 1999; 59:491-500.
- Ricos, C et al. Base de datos de variación biológica y especificaciones de calidad para imprecisión, sesgo y error total. La actualización de 2008 http://www.westgard.com/guest36.htm
- CLSI C24-A3. Control estadístico de calidad para procedimientos de medición cuantitativa: principios y definiciones; Directrices aprobadas: tercera edición. Instituto de Estándares Clínicos y de Laboratorio, 940 West Valley Road, Suite 1400, Wayne, PA, EE. UU., 2006.
- Westgard JO et al. Prácticas básicas de control de calidad 3ª ed. Madison WI: Westgard QC, 2010.
- Fraser CG. Generación y aplicación de metas analíticas en medicina de laboratorio. Ann Ist Super Sanita. 1991;27(3):369-75.
- Klee GG. Objetivos de rendimiento para el control de calidad interno de analizadores de hematología multicanal. Hematol del laboratorio Clin. 1990;12 Suplemento 1:65-74.
- Petersen PH, Fraser CG, Jørgensen L, Brandslund I, Stahl M, Gowans E, Libeer JC, Ricós C. Combinación de especificaciones de calidad analítica basadas en variaciones biológicas dentro y entre sujetos. Ann Clin Bioquímica. 39 (parte 6): 543-50.
- JCA Basques. Especificaciones analíticas de calidad. Labtest Diagnóstica, 2009.
- Fraser CG, Harris EK. Generación y aplicación de datos sobre variación biológica en química clínica. Crit Rev Clin Lab Sci 1989;27:409-37.
Publicado en mayo de 2012